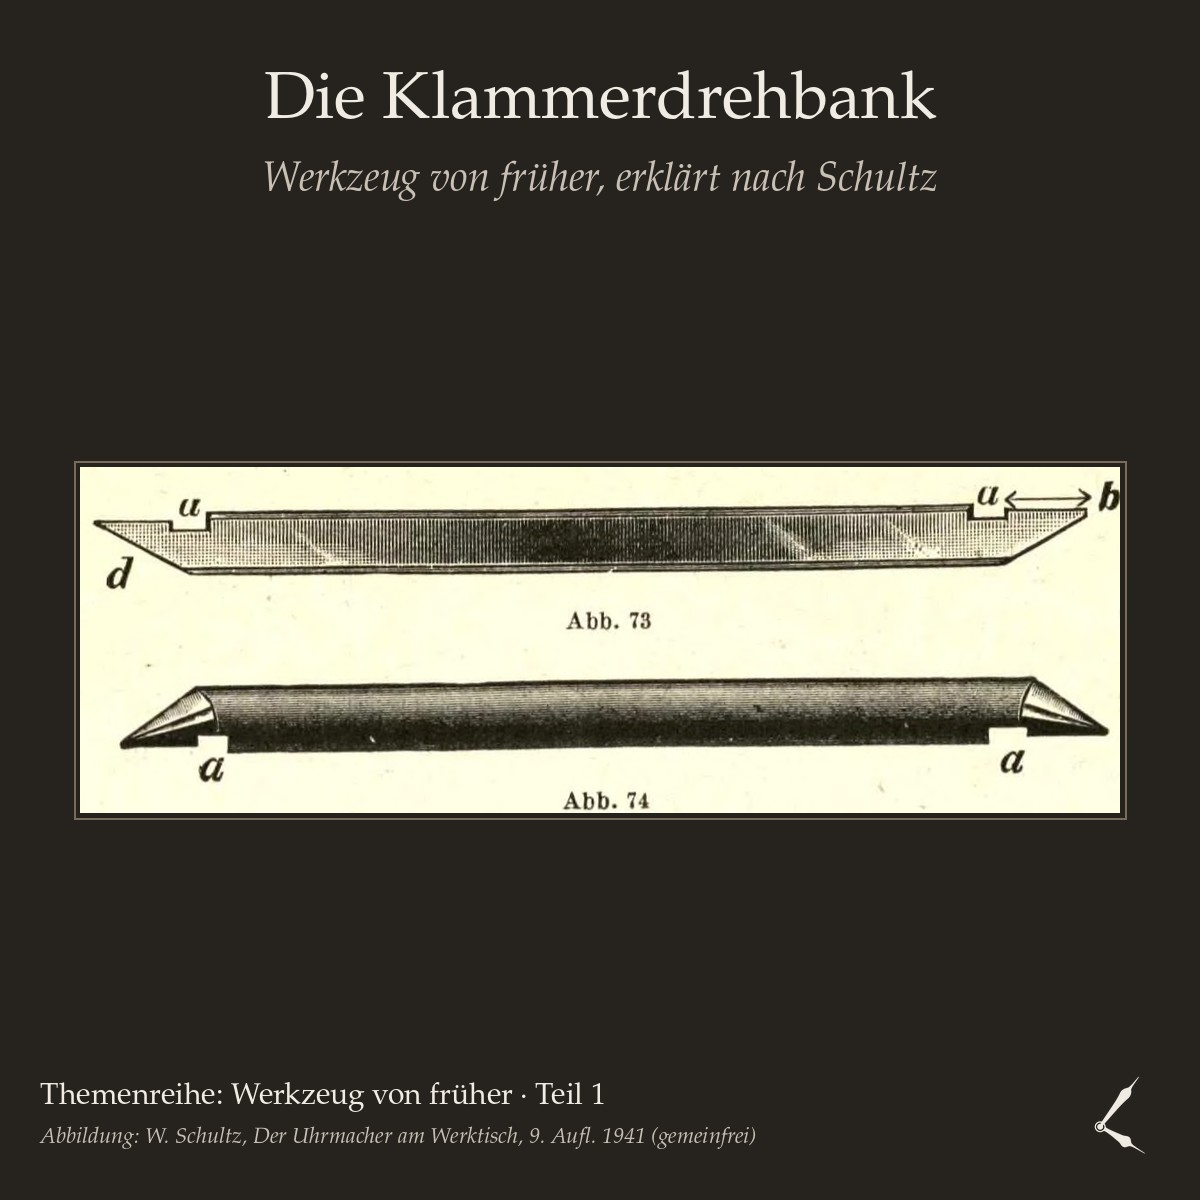
Für Wilhelm Schultz war die Sache klar: Eine Uhrmacherwerkstatt ohne Klammerdrehbank könne nicht „für voll“ gezählt werden. Nicht einmal die guten Drehstühle seiner Zeit könnten sie ganz ersetzen. Die Maschine, auf Französisch „burin fixe“, spannt ein flaches Werkstück wie eine Platine mit drei Klammern auf eine Planscheibe. So lassen sich Ausdrehungen, Senkungen und Löcher genau zur Mitte drehen, für Neuarbeit ebenso wie für Reparaturen.
Wie schnell sich die Werkstatt änderte, zeigt die letzte Ausgabe des Buches von 1941. Der spätere Herausgeber ergänzte dort, die Klammerdrehbank werde als eigene Maschine nicht mehr gebaut, man müsse auf die entsprechende Einrichtung des Drehstuhls zurückgreifen. Heute begegnet man ihr vor allem als antikem Uhrmacherwerkzeug. Was Schultz über ihren Gebrauch schrieb, gilt aber für jede Planscheibe und jeden Kreuzsupport.
Erst prüfen: Welle, Zentrierspitze, Planscheibe
Schöne Ausdrehungen gelingen nach Schultz nur auf einer Maschine in bestem Zustand:
- Die Welle läuft ohne Luft und trotzdem leicht und wird reichlich geschmiert.
- Die Zentrierspitze läuft haarscharf rund. Tut sie das nicht, wird sie mit dem Stichel nachgedreht und fein geschliffen. Sie lässt sich ohne großen Kraftaufwand verschieben, darf aber nicht schlottern.
- Die Planscheibe läuft vollkommen flach, und die drei Klammern sind genau gleich hoch, damit das Werkstück parallel zur Scheibe liegt.
Richtig einspannen: die vergessenen Arretiermuttern
Ein häufiger Fehler betrifft die Arretiermuttern am hinteren Ende der drei Klammern. Viele Arbeiter benutzten sie gar nicht, schreibt Schultz. Ohne sie zieht sich die Spannbacke beim Festschrauben schief, das Werkstück sitzt nie richtig fest, und auch die Klemmschraube leidet.
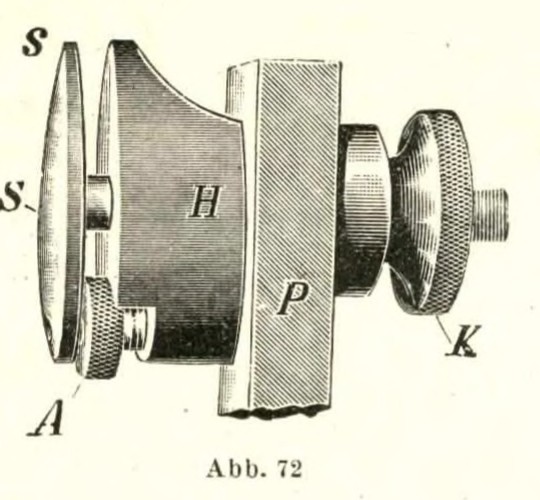
Seine Reihenfolge für das Einspannen einer Werkplatte:
- Die Platte auf die Zentrierspitze setzen und die drei Schraubenmuttern nur leicht anziehen.
- Wenn nötig, die Platte rund richten.
- Die drei Arretiermuttern nach vorn schrauben, so dass sie der Spannbacke hinten als Stütze dienen.
- Erst dann die Klemmschraube hinter der Planscheibe fest anziehen.
So gibt beim Festziehen nur noch der vordere Teil der Spannbacke nach. Er bleibt flach auf der Platte, und das Werkstück sitzt unverrückbar.
Der Support: rechtwinklig, nicht zu leicht, nicht zu schwer
Ebenso wichtig ist der Stichelträger. Längs- und Querschlitten müssen genau rechtwinklig zueinander stehen, sonst wird eine plan gedrehte Fläche gewölbt oder hohl, und ein durchgestochenes Loch wird hinten enger oder weiter als vorn. Schultz‘ Probe: Eine Messingplatte von der Mitte nach links zart abdrehen, dann den Stichel ohne Längsverstellung über die Mitte nach rechts führen. Er muss die Fläche auf dem ganzen Weg leicht berühren. Entfernt er sich, war die Fläche gewölbt; greift er zunehmend an, war sie hohl. Korrigiert wird, indem man den oberen Schlitten mit leichten Schlägen eines Holzhammers ein wenig verschiebt und die Probe wiederholt.
Auch die Gängigkeit zählt. Laufen die Schlitten zu leicht, beginnt der Stichel zu „schnattern“, laufen sie zu schwer, zeigt die Fläche bei jeder Kurbeldrehung einen Kreis. Ein verstellbares Stichelhaus empfahl Schultz dringend: Es nimmt Stichel mit dünnem und dickem Schaft auf, und auch ein verschliffener Stichel lässt sich immer wieder genau auf die Mitte stellen.
Der Stichel: Form, Härte und ein Glanz in Regenbogenfarben
Als Grundausstattung nennt Schultz zwei doppelte Stichel, die an einem Ende rechts und am anderen links schneiden, einen schlanker und einen stumpfer angeschliffen. Ausfeilungen an der Seite sorgen dafür, dass die Schneide auch nach vielem Nachschleifen ihre Richtung behält. Dazu kommen zwei zarte Stichel zum Durchstechen, die nicht härter als dunkelblau angelassen sein dürfen, sonst brechen sie zu leicht. Zum Eindrehen einer Nut muss der Stichel schmaler sein als die Nut.
Für eine glatte Fläche zählt er drei Dinge auf: die Kurbel rasch und gleichmäßig drehen und nie zwischendurch anhalten, den Stichel ganz langsam seitwärts führen und mit einem fast spitzen Stichel mit sehr schmaler Schneide arbeiten. Den vorgeschliffenen Stichel zieht man auf einem zarten Ölstein höchstens zweimal unter leichtem Druck ab, mehr schadet. Dann fährt man mit Hartholz und Diamantine über die Kanten und reinigt den Stichel mit Holundermark. Ein so vorgerichteter Stichel dreht nach Schultz so schön, dass gutes Messing auf der Fläche in Regenbogenfarben schimmert.
Drei Hinweise ergänzen das:
- Gussmessing erst bearbeiten, wenn die harte Gusshaut entfernt ist. Der Formsand in den Poren stumpft jede Schneide schnell ab.
- Je härter das Material, desto stumpfer die Neigung der Schneidefläche. Was in Messing schneidet, schabt in Stahl nur.
- Höhe des Stichels: Bei Ausdrehungen steht er eine Kleinigkeit über der Mitte, beim Drehen von außen gegen die Mitte, etwa an einem stehenbleibenden Putzen, ein wenig darunter.
Fazit
Die Klammerdrehbank ist aus den Werkstätten weitgehend verschwunden, ihre Lehren nicht. Wer eine Planscheibe oder einen Kreuzsupport benutzt, prüft Rundlauf und Rechtwinkligkeit, spannt mit Stütze statt mit Kraft und hält den Stichel scharf. Für Schultz war das Drehen am Ende vor allem eines: „Übung, nichts als Übung!“ Mehr über Werkstattordnung und Arbeitstempo steht im ersten Teil der Reihe „Aus der Lehrwerkstatt 1902“, Die Kunst, schnell und gut zu arbeiten. Werkzeug für die heutige Werkbank finden Sie in unserer Kategorie Uhrmacherwerkzeug.
Quelle: Wilhelm Schultz, Der Uhrmacher am Werktisch, 9. Aufl., bearb. von Fr. A. Kames, Berlin 1941, S. 115–122 (§§ 220–244). Die Angaben von Schultz stehen bereits in der 7. Aufl. 1924. Der Hinweis, die Maschine werde nicht mehr gebaut, stammt aus der Bearbeitung von 1941 und ist hier in eigenen Worten wiedergegeben.