Cet article a été traduit de l’allemand. Malgré tout notre soin, certains termes techniques peuvent être imprécis. La version allemande fait foi.
Qui croit que le véritable défi de l’horlogerie consiste à démonter patiemment de petites pièces puis à les remonter sous-estime profondément le métier. La vraie complexité commence là où la matière brute devient des composants qui fonctionnent : dans la connaissance des matériaux, dans la mesure au centième de millimètre et dans la modification maîtrisée de la dureté de l’acier. Ces trois disciplines forment le fondement indispensable de toute restauration sérieuse.
L’acier, le laiton et les bonnes nuances
L’horloger travaille certes principalement l’acier et le laiton, mais pas n’importe lesquels. Pour chaque application, il existe le matériau adapté, et le choix d’un mauvais matériau peut ruiner tout un travail de restauration. Pour l’acier, le spécialiste distingue plusieurs catégories pertinentes :
- Aciers trempables (p. ex. acier argent 115CrV3) : pour les arbres et les composants qu’il faut tremper après l’usinage
- Aciers de décolletage (p. ex. 9S20) : faciles à usiner grâce à des éléments d’alliage comme le plomb et le soufre, mais en général non trempables
- Aciers de décolletage trempables (p. ex. Sandvik 20AP) : ils réunissent les deux avantages, bonne usinabilité et trempabilité
- Aciers à outils / HSS : acier rapide supérieur pour forets, fraises et alésoirs
Le laiton, normalisé sous la désignation CuZn39Pb3 et autrefois appelé MS58, est le second matériau de base ; il n’est pas trempable. Sa dureté de laminage varie toutefois beaucoup : la tôle de laiton laminée mi-dure convient aux travaux d’orfèvrerie et aux pièces pliées, tandis que la tôle laminée dure, en raison de sa dureté, est recommandée pour les roues dentées et les platines. La découpe à la cisaille guillotine crée des tensions supplémentaires dans le matériau, qu’il faut éliminer avant l’usinage en chauffant doucement la tôle sur une plaque de cuisson : un morceau de papier posé sur la tôle indique le bon moment en brunissant légèrement.
En complément, on utilise l’aluminium pour les montages auxiliaires, des matières plastiques comme le verre acrylique pour les aides au montage, ainsi que des métaux précieux comme l’or, l’argent et le platine pour les boîtes, les aiguilles et les cadrans.
Mesurer à 0,01 mm près – pourquoi la précision n’est pas une fin en soi
La technique horlogère exige des tolérances serrées, qu’il est tout simplement impossible de maîtriser avec des outils du commerce courants. La métrologie distingue fondamentalement deux notions : la mesure donne une valeur mesurée concrète ; le contrôle au calibre compare la forme ou la dimension d’une pièce à un outil de référence, par exemple un calibre à mâchoires ou un tampon lisse « entre / n’entre pas ».
Le pied à coulisse à vernier, très répandu, n’offre qu’une précision de lecture de 0,05 mm, trop faible pour de nombreuses applications de la technique horlogère. L’horloger préfère donc le pied à coulisse d’horloger à comparateur intégré, qui permet une précision de lecture de 0,01 à 0,02 mm. Travailler au 0,01 mm près avec un pied à coulisse demande beaucoup de doigté et d’expérience ; pour des résultats plus précis, mieux vaut utiliser le micromètre. L’état de l’instrument lui-même est toujours déterminant, lui aussi : manipuler, entretenir et contrôler soigneusement les instruments de mesure est une discipline à part entière, car un instrument mal rangé ou endommagé fournit à coup sûr des valeurs fausses.
Trempe et revenu : la modification de la structure sous contrôle
Sont trempables les aciers dont la teneur en carbone se situe entre 0,3 et 1,5 % ; au-delà de 2 % de carbone, on parle de fonte. Le processus de trempe artisanal, à l’exemple de l’acier argent 115CrV3, se déroule en étapes définies :
- Chauffer la pièce au chalumeau sur une brique réfractaire
- La plonger dans de la poudre de borax : le film protecteur qui se forme empêche la formation de calamine (attention : le borax est une substance dangereuse, éviter tout contact avec la peau ; à défaut de borax, on peut utiliser à la place du savon de Marseille sans additifs)
- Chauffer uniformément jusqu’au rouge cerise (env. 800 °C) et maintenir à température env. 2–3 minutes ; le temps de maintien dépend de la masse de la pièce
- Refroidir brusquement la pièce dans le sens de la longueur dans un bain d’huile (p. ex. huile de colza), jamais en travers, pour éviter les déformations. Attention : l’arbre est encore chaud ensuite. Porter des lunettes de protection et tenir l’huile à l’écart de toute flamme nue.
- Contrôler la dureté avec une lime : si la lime glisse, la pièce est dure comme le verre
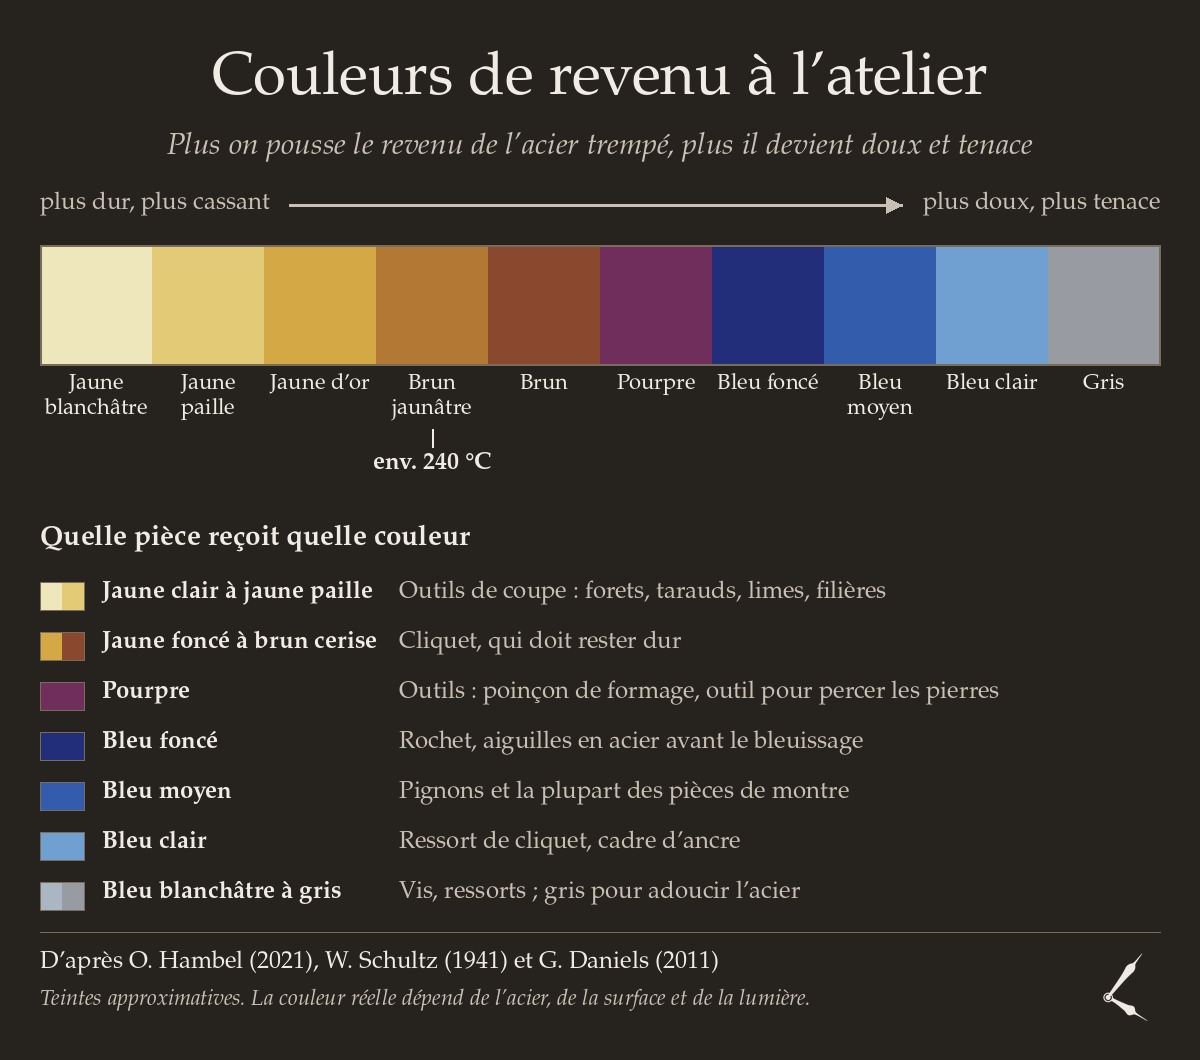
Une pièce dure comme le verre est trop cassante pour être utilisée dans le mouvement ; il faut ensuite la faire revenir. Pour cela, on place l’arbre avec des copeaux de laiton, qui servent de tampon thermique pour une répartition uniforme de la température, dans un petit poêlon à revenir, et on le chauffe sur la flamme d’une lampe à alcool. Les couleurs de revenu qui apparaissent sont l’indicateur décisif : du jaune blanchâtre au brun jaunâtre à env. 240 °C, en passant par le jaune paille et le jaune d’or, la pièce parcourt une échelle de couleurs directement liée à la dureté Rockwell (HRC) ; pour l’acier argent 115CrV3, le brun jaunâtre correspond à une dureté d’env. 60 HRC. Pour finir, on enlève mécaniquement la couleur de revenu, par exemple par ponçage, sauf si l’on veut la conserver volontairement pour des raisons esthétiques.
Conclusion : un socle artisanal, gage de qualité
Les trois disciplines, à savoir la science des matériaux, la mesure de précision et le traitement thermique, peuvent à première vue sembler de la théorie aride. Dans la pratique de la restauration, ce sont elles qui décident si un composant nouvellement fabriqué tiendra des décennies ou lâchera prématurément. Qui maîtrise ces bases pose le fondement de tout travail qui mérite vraiment le nom d’horlogerie artisanale.
Image à la une : image d’illustration, créée avec l’IA.