Este artículo ha sido traducido del alemán. A pesar de nuestro cuidado, algunos términos técnicos pueden ser imprecisos. La versión alemana es la de referencia.
Quien crea que el verdadero reto de la relojería está en desmontar con paciencia piezas pequeñas y volver a montarlas subestima el oficio de raíz. La verdadera complejidad empieza allí donde la materia prima se convierte en componentes que funcionan: en el conocimiento de los materiales, en la medición a la centésima de milímetro y en la modificación controlada de la dureza del acero. Estas tres disciplinas forman el fundamento imprescindible de toda restauración seria.
Acero, latón y los tipos adecuados
Es cierto que el relojero trabaja sobre todo con acero y latón, pero no con cualquiera. Para cada aplicación existe el material adecuado, y elegir el material equivocado puede echar a perder todo un trabajo de restauración. En el acero, el especialista distingue varias categorías relevantes:
- Aceros templables (p. ej., acero plata 115CrV3): para ejes y componentes que hay que templar después de mecanizarlos
- Aceros de fácil mecanizado (p. ej., 9S20): fáciles de mecanizar gracias a elementos de aleación como el plomo y el azufre, pero por lo general no templables
- Aceros de fácil mecanizado templables (p. ej., Sandvik 20AP): reúnen ambas ventajas, buena maquinabilidad y templabilidad
- Aceros para herramientas / HSS: acero rápido de alto rendimiento para brocas, fresas y escariadores
El latón, normalizado como CuZn39Pb3 y antes denominado MS58, es el segundo material básico y no es templable. Sin embargo, su dureza de laminación varía mucho: la chapa de latón laminada semidura sirve para trabajos de orfebrería y piezas dobladas, mientras que la chapa laminada dura, por su dureza, es la recomendada para ruedas dentadas y platinas. Al cortarla con la cizalla de guillotina se generan tensiones adicionales en el material, que hay que eliminar antes del mecanizado calentando suavemente la chapa sobre una placa de cocina: un trozo de papel colocado sobre la chapa indica el momento adecuado al volverse ligeramente marrón.
Como complemento se emplean el aluminio para utillajes auxiliares, plásticos como el vidrio acrílico para ayudas de montaje y metales preciosos como el oro, la plata y el platino para cajas, agujas y esferas.
Medir a 0,01 mm – por qué la precisión no es un fin en sí mismo
La técnica relojera exige tolerancias estrechas que sencillamente no se pueden dominar con herramientas comerciales corrientes. La metrología distingue básicamente entre dos conceptos: al medir se obtiene un valor de medición concreto; al verificar con calibre se compara la forma o la medida de una pieza con una herramienta de referencia, por ejemplo un calibre de herradura o un calibre tampón «pasa / no pasa».
El calibre pie de rey con nonio, tan extendido, solo ofrece una precisión de lectura de 0,05 mm, demasiado poca para muchas aplicaciones de la técnica relojera. Por eso el relojero prefiere el calibre de relojero con reloj comparador integrado, que permite una precisión de lectura de 0,01 a 0,02 mm. Trabajar con un calibre con una precisión de 0,01 mm exige mucho tacto y experiencia; para resultados más precisos es recomendable el micrómetro. También es siempre decisivo el estado del propio instrumento: tratar, cuidar y controlar con esmero los instrumentos de medición es una disciplina en sí misma, porque un instrumento mal guardado o dañado da, con toda seguridad, valores erróneos.
Temple y revenido: la transformación de la estructura bajo control
Son templables los aceros con un contenido de carbono de entre el 0,3 y el 1,5 %; con más del 2 % de carbono se habla de fundición. El proceso artesanal de temple, con el ejemplo del acero plata 115CrV3, sigue unos pasos definidos:
- Calentar la pieza con el soplete sobre un ladrillo refractario
- Sumergirla en bórax en polvo: la película protectora que se forma evita la formación de cascarilla (atención: el bórax es una sustancia peligrosa, evitar el contacto con la piel; si no se dispone de bórax, puede usarse en su lugar jabón de Marsella sin aditivos)
- Calentarla de manera uniforme hasta el rojo cereza (aprox. 800 °C) y mantenerla a esa temperatura aprox. 2–3 minutos; el tiempo de mantenimiento depende de la masa de la pieza
- Enfriarla bruscamente sumergiéndola en sentido longitudinal en un baño de aceite (p. ej., aceite de colza), nunca en sentido transversal, para evitar deformaciones. Atención: después el eje sigue caliente. Llevar gafas de protección y mantener el aceite alejado de llamas abiertas.
- Comprobar la dureza con una lima: si la lima resbala, la pieza está dura como el vidrio
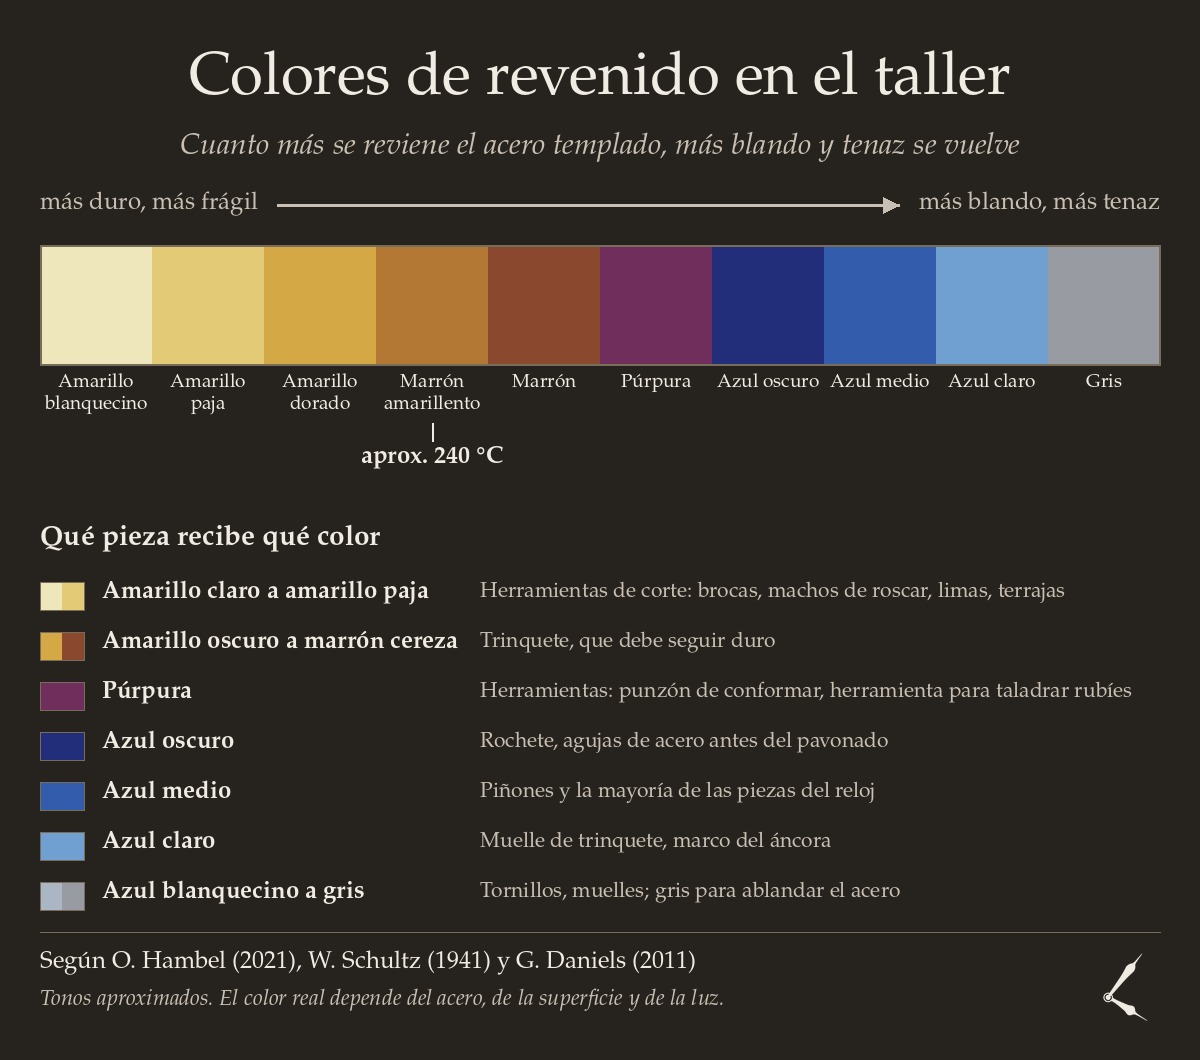
Una pieza dura como el vidrio es demasiado frágil para usarla en el movimiento y después hay que revenirla. Para ello, el eje se coloca junto con virutas de latón, que actúan como amortiguador térmico para repartir la temperatura de forma uniforme, en una pequeña sartén de revenido y se calienta sobre la llama de una lámpara de alcohol. Los colores de revenido que aparecen son el indicador decisivo: del amarillo blanquecino al marrón amarillento a aprox. 240 °C, pasando por el amarillo paja y el amarillo dorado, la pieza recorre una escala de colores que se corresponde directamente con la dureza Rockwell (HRC); en el acero plata 115CrV3, el marrón amarillento corresponde a una dureza de aprox. 60 HRC. Por último, el color de revenido se elimina mecánicamente, por ejemplo esmerilando, salvo que se quiera conservar deliberadamente por motivos estéticos.
Conclusión: una base artesanal como seña de calidad
Las tres disciplinas, es decir, la ciencia de los materiales, la medición de precisión y el tratamiento térmico, pueden parecer a primera vista teoría árida. En la práctica de la restauración, son ellas las que deciden si un componente recién fabricado dura décadas o falla antes de tiempo. Quien domina estos fundamentos sienta la base de todo trabajo que merezca de verdad el nombre de relojería artesanal.
Imagen destacada: imagen ilustrativa, creada con IA.