Questo articolo è stato tradotto dal tedesco. Nonostante la nostra cura, alcuni termini tecnici potrebbero essere imprecisi. Fa fede la versione tedesca.
Chi crede che la vera sfida dell’orologeria stia nello smontare con pazienza piccoli pezzi e nel rimontarli sottovaluta profondamente il mestiere. La vera complessità comincia là dove la materia prima diventa componenti funzionanti: nella conoscenza dei materiali, nella misurazione al centesimo di millimetro e nella modifica controllata della durezza dell’acciaio. Queste tre discipline costituiscono il fondamento irrinunciabile di ogni restauro serio.
Acciaio, ottone e i tipi giusti
L’orologiaio lavora sì soprattutto con acciaio e ottone, ma non con uno qualsiasi. Per ogni applicazione esiste il materiale adatto, e la scelta del materiale sbagliato può vanificare un intero lavoro di restauro. Per l’acciaio, lo specialista distingue diverse categorie rilevanti:
- Acciai temprabili (p. es. acciaio argento 115CrV3): per alberi e componenti che dopo la lavorazione si devono temprare
- Acciai automatici (p. es. 9S20): facili da lavorare all’utensile grazie a elementi di lega come piombo e zolfo, ma di regola non temprabili
- Acciai automatici temprabili (p. es. Sandvik 20AP): riuniscono entrambi i vantaggi, buona lavorabilità all’utensile e temprabilità
- Acciai per utensili / HSS: acciaio rapido ad alte prestazioni per punte da trapano, frese e alesatori
L’ottone, normato come CuZn39Pb3 e un tempo denominato MS58, è il secondo materiale fondamentale e non è temprabile. La sua durezza di laminazione varia però notevolmente: la lamiera di ottone laminata semidura è adatta per lavori di oreficeria e pezzi piegati, mentre la lamiera laminata dura, per la sua durezza, è indicata per ruote dentate e platine. Il taglio alla cesoia a ghigliottina genera ulteriori tensioni nel materiale, che prima della lavorazione vanno eliminate riscaldando leggermente la lamiera su un fornello elettrico: un pezzo di carta appoggiato sulla lamiera indica il momento giusto diventando leggermente brunastro.
A completamento si impiegano l’alluminio per attrezzature ausiliarie, materie plastiche come il vetro acrilico per ausili di montaggio e metalli preziosi come oro, argento e platino per casse, lancette e quadranti.
Misurare a 0,01 mm – perché la precisione non è fine a se stessa
La tecnica orologiera richiede tolleranze strette, semplicemente impossibili da padroneggiare con gli utensili comuni in commercio. La metrologia distingue in linea di principio tra due concetti: con la misurazione si ottiene un valore di misura concreto; con il controllo a calibro si confronta la forma o la dimensione di un pezzo con uno strumento di riferimento, per esempio un calibro a forcella o un tampone «passa / non passa».
Il diffuso calibro a corsoio con nonio offre una precisione di lettura di soli 0,05 mm, troppo poco per molte applicazioni della tecnica orologiera. Per questo l’orologiaio preferisce il calibro da orologiaio con comparatore integrato, che consente una precisione di lettura da 0,01 a 0,02 mm. Lavorare con un calibro alla precisione di 0,01 mm richiede molta sensibilità ed esperienza; per risultati più precisi è consigliabile il micrometro. Decisivo è sempre anche lo stato dello strumento stesso: trattare, curare e controllare con attenzione gli strumenti di misura è una disciplina a sé, perché uno strumento conservato male o danneggiato fornisce immancabilmente valori sbagliati.
Tempra e rinvenimento: la trasformazione della struttura sotto controllo
Sono temprabili gli acciai con un tenore di carbonio compreso tra lo 0,3 e l’1,5%; con un tenore di carbonio superiore al 2% si parla di ghisa. Il processo artigianale di tempra, sull’esempio dell’acciaio argento 115CrV3, segue fasi ben definite:
- Riscaldare il pezzo con il cannello su un mattone refrattario
- Immergerlo nel borace in polvere: la pellicola protettiva che si forma impedisce la formazione di scaglia (attenzione: il borace è una sostanza pericolosa, evitare il contatto con la pelle; se il borace non è disponibile, si può usare in sostituzione il sapone di Marsiglia senza additivi)
- Riscaldarlo in modo uniforme fino al rosso ciliegia (circa 800 °C) e mantenerlo in temperatura per circa 2–3 minuti; il tempo di mantenimento dipende dalla massa del pezzo
- Raffreddarlo bruscamente immergendolo per il lungo in un bagno d’olio (p. es. olio di colza), mai di traverso, per evitare deformazioni. Attenzione: anche dopo, l’albero è ancora caldo. Indossare occhiali protettivi e tenere l’olio lontano da fiamme libere.
- Verificare la durezza con una lima: se la lima scivola, il pezzo è duro come il vetro
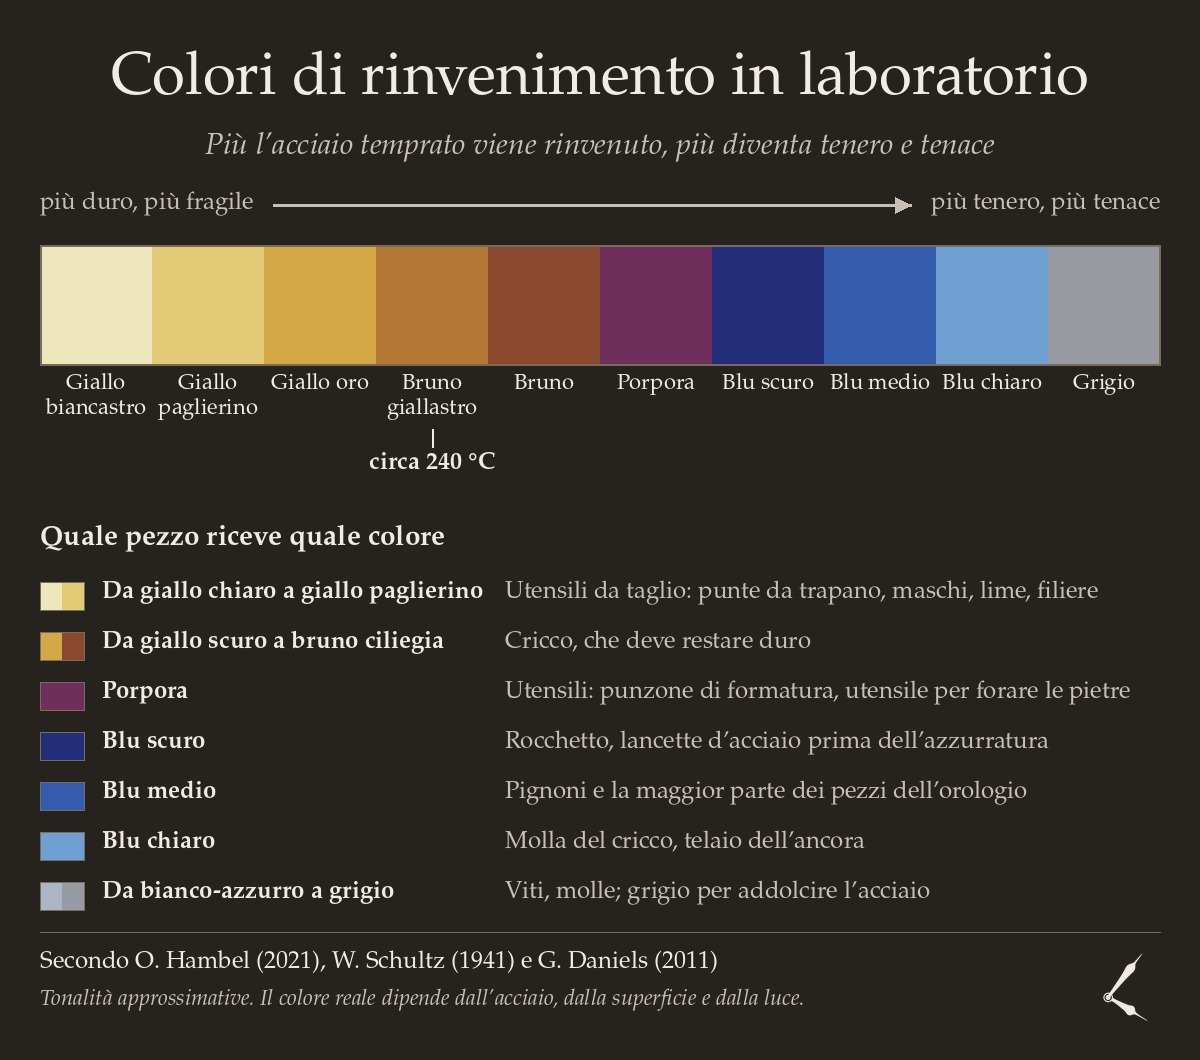
Un pezzo duro come il vetro è troppo fragile per l’impiego nel movimento e occorre poi rinvenirlo. A tale scopo l’albero viene messo, insieme a trucioli di ottone che fungono da tampone termico per una distribuzione uniforme della temperatura, in un padellino per rinvenimento e riscaldato sulla fiamma di una lampada ad alcol. I colori di rinvenimento che si formano sono l’indicatore decisivo: dal giallo biancastro al bruno giallastro a circa 240 °C, passando per il giallo paglierino e il giallo oro, il pezzo attraversa una scala di colori direttamente correlata alla durezza Rockwell (HRC); per l’acciaio argento 115CrV3 il bruno giallastro corrisponde a una durezza di circa 60 HRC. Infine il colore di rinvenimento viene rimosso meccanicamente, per esempio mediante smerigliatura, a meno che non lo si voglia conservare di proposito per motivi estetici.
Conclusione: il fondamento artigianale come segno di qualità
Le tre discipline, cioè la scienza dei materiali, la misurazione di precisione e il trattamento termico, possono sembrare a prima vista arida teoria. Nella pratica del restauro sono loro a decidere se un componente appena realizzato durerà decenni o cederà precocemente. Chi padroneggia queste basi pone il fondamento per ogni lavoro che meriti davvero il nome di orologeria artigianale.
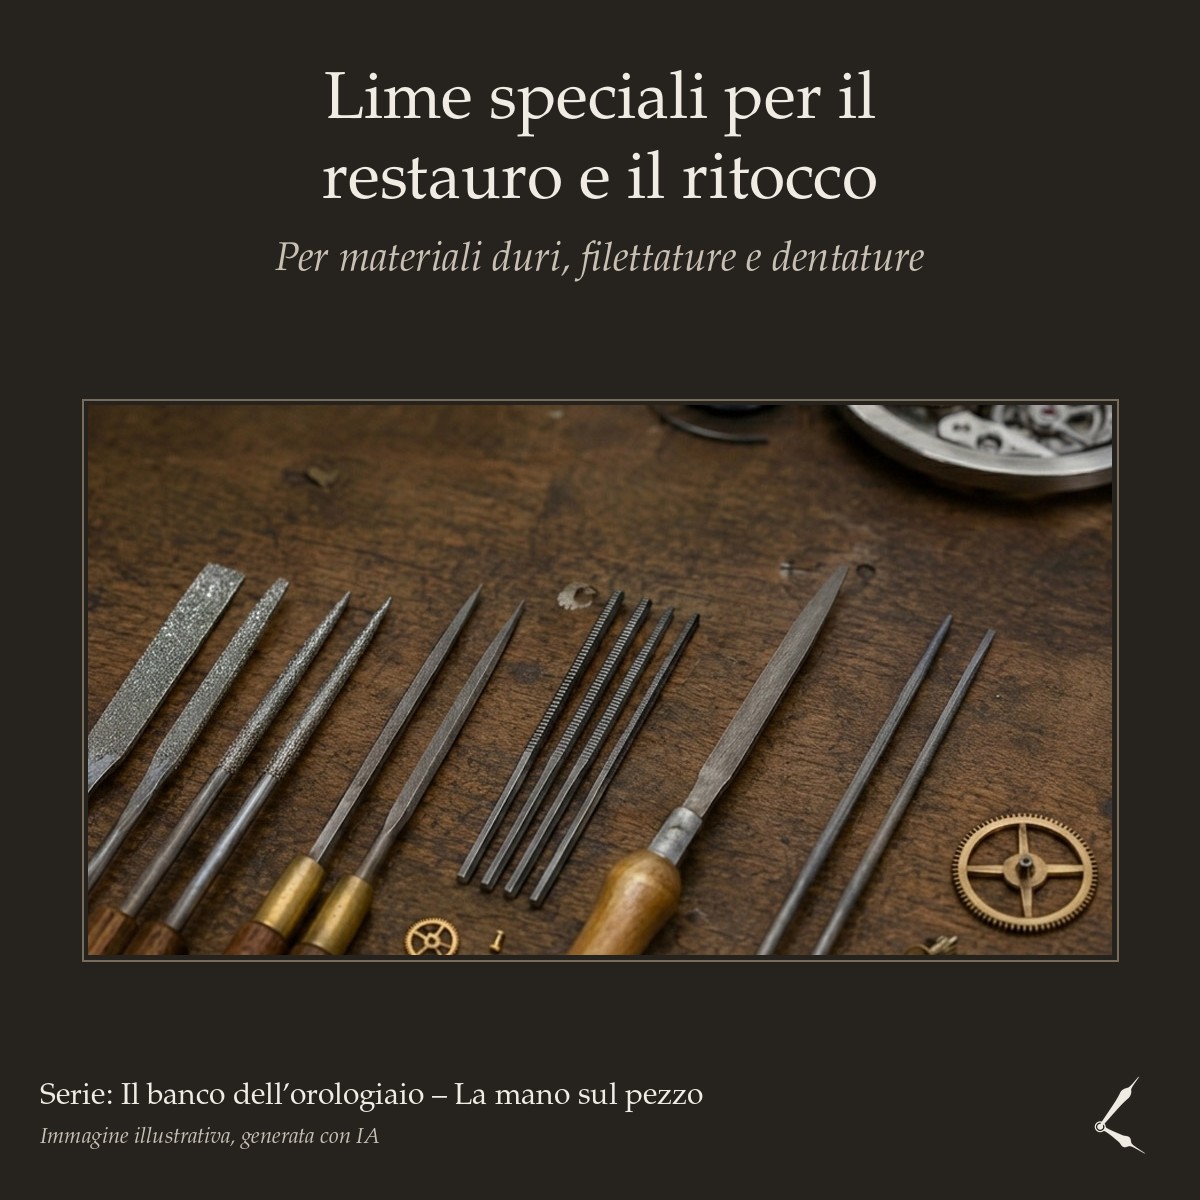
Immagine in evidenza: immagine illustrativa, creata con l’IA.